Technic Enterprise & Technology · สมุทรปราการ ประเทศไทย
ชิ้นส่วน In-Process สำหรับสายการประกอบ เซมิคอนดักเตอร์ และ โฟโตนิกส์: Nozzle, Collet, Fixture และ Test Socket
ชิ้นส่วนเล็ก ๆ ที่สัมผัสกับ die ไฟเบอร์ และ แพ็กเกจ ในทุกรอบการผลิต: pick-up nozzle, ejector pin, window clamp, V-groove fixture, PEEK test socket ผลิตในประเทศไทย ด้วยความเที่ยงตรง ±0.005 mm และ ±0.002 mm ในจุดที่กระบวนการต้องการ เสนอราคาภายใน 3 วันทำการ
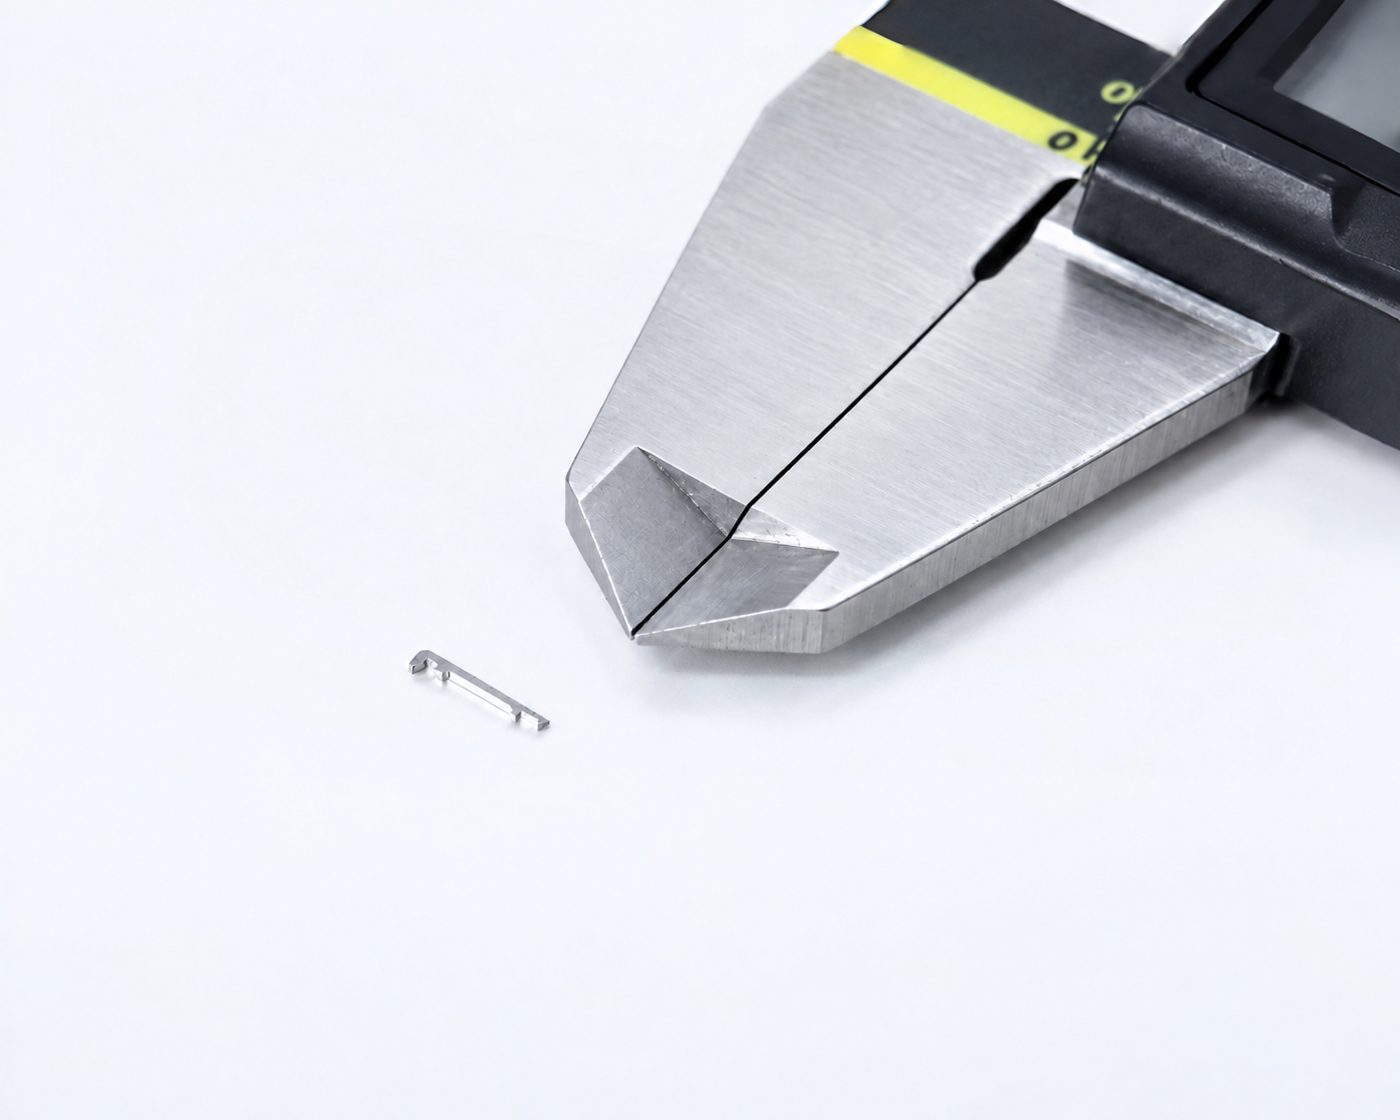
ชิ้นส่วน in-process คืออะไร และ ทำไมจึงเป็นตัวกำหนด yield ของสายการผลิต
ชิ้นส่วน in-process (หรือที่เรียกว่า indirect material, MRO tooling หรือ consumable tooling) คือชิ้นส่วนบนสายการผลิต ที่จับต้องผลิตภัณฑ์ แต่ไม่ได้เป็นส่วนหนึ่งของผลิตภัณฑ์ เช่น pick-up nozzle ที่ยก die ของเลเซอร์ไดโอด กว้างเพียงไม่กี่ร้อยไมครอน, window clamp ที่กดลีดเฟรมให้แบนราบ ระหว่างบอนด์ลวดทอง, หรือ V-groove fixture ที่จับไฟเบอร์ 125 µm ให้นิ่ง ขณะจัดแนวเข้ากับเลนส์ ในระดับต่ำกว่าไมครอน ชิ้นส่วนเหล่านี้ไม่ได้ถูกส่งไปกับ transceiver แต่ทุกชิ้นสัมผัสผลิตภัณฑ์ ในทุกรอบการผลิต
เพราะสึกหรอ จึงต้องสั่งซ้ำอย่างต่อเนื่อง และเพราะเป็นตัวจับผลิตภัณฑ์ ค่าพิกัดและสภาพผิวของมัน จึงเป็นตัวกำหนด yield ของขั้นตอนนั้น ปลาย nozzle ที่เอียงจากฉาก 5 µm จะทำให้ die ทุกตัวที่วางเอียงตาม ครีบ (burr) บน clamp เพียงจุดเดียว จะขีดข่วนซับสเตรตทุกแผ่น นี่คือเหตุผลที่วิศวกรเครื่องจักร วิศวกรกระบวนการ และ ฝ่ายจัดซื้อ indirect ของโรงงานเซมิคอนดักเตอร์ และ โฟโตนิกส์ ต้องมีรายชื่อโรงกลึงจำนวนไม่มาก ที่รักษาค่าพิกัดเหล่านี้ได้อย่างสม่ำเสมอ ส่งมอบภายในไม่กี่สัปดาห์ และ มีเอกสารตรวจวัดทุกล็อต
Technic Enterprise ผลิตชิ้นส่วนประเภทนี้ ให้สายการผลิตฮาร์ดดิสก์ เซมิคอนดักเตอร์ และ ระบบอัตโนมัติ ในประเทศไทย ตั้งแต่ปี 2000 ด้านล่างคือกลุ่มชิ้นส่วนที่เราผลิตตามแบบของท่าน จัดเรียงตามขั้นตอนกระบวนการที่ชิ้นส่วนนั้นใช้งาน
Die attach และ die handling
หลังการตัดเวเฟอร์ (dicing) die แต่ละตัว จะถูกดันขึ้นจากเทป ด้วย ejector needle ยกด้วย vacuum nozzle หรือ collet แล้ววางลงบนซับสเตรต header หรือ carrier ความแบนของปลาย ความร่วมศูนย์ของรู และ สภาพขอบ เป็นตัวตัดสินว่า die จะวางได้ระนาบ และ ไม่แตกร้าว
ปลายดูดสุญญากาศสำหรับยก die หน้าปลายเจียระไนให้แบน และ ตั้งฉากกับรู รูสุญญากาศขนาดเล็ก ใช้วัสดุทนสึกหรอ สำหรับการทำงานหลายล้านรอบ
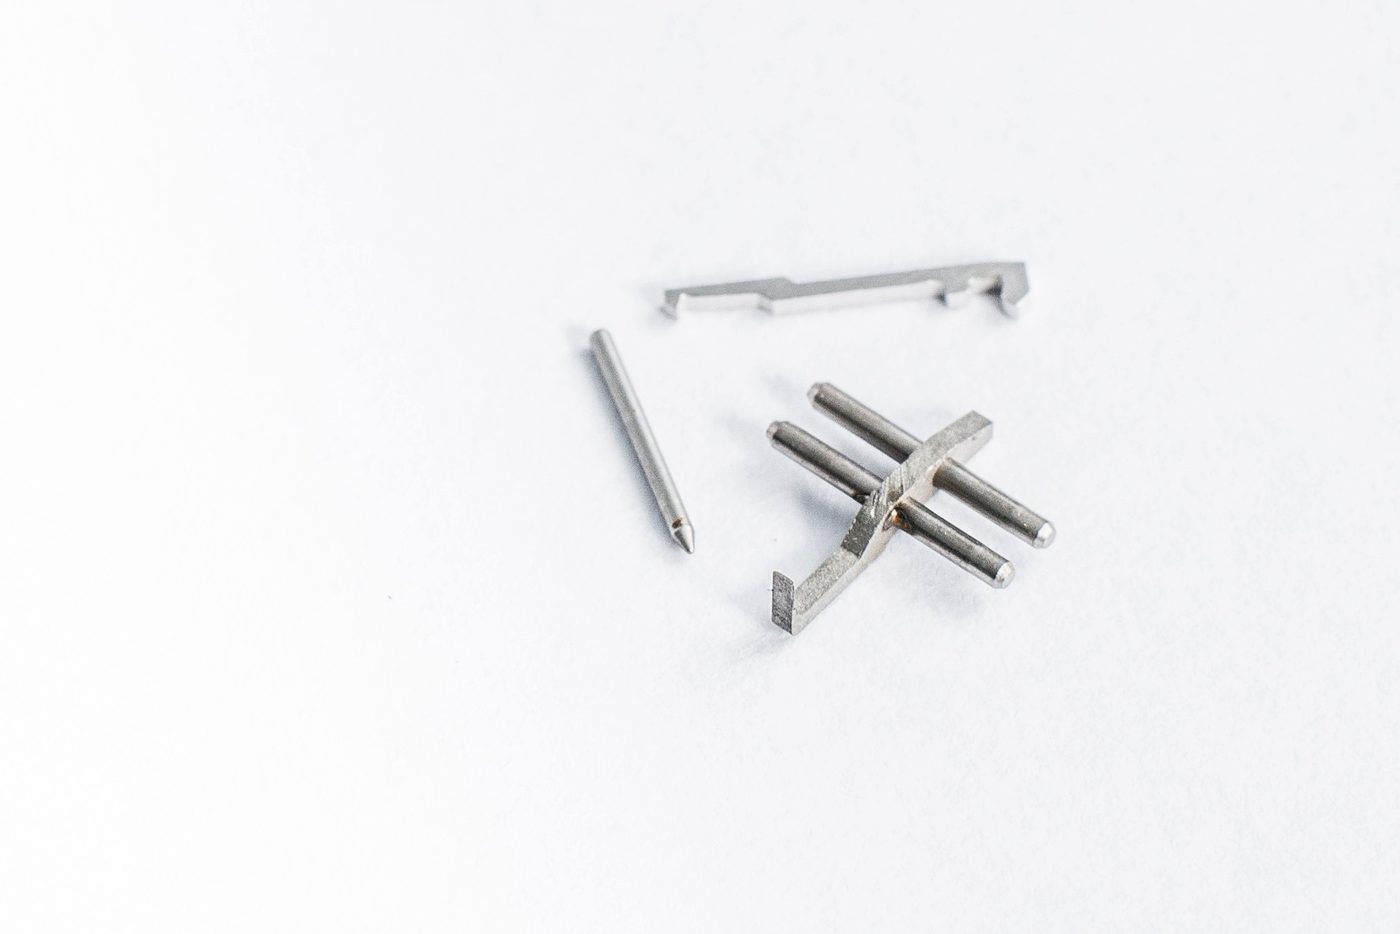
ทังสเตนคาร์ไบด์ · SUS440C · ปลาย PEEKเข็มชุบแข็งขนาดเล็ก สำหรับดัน die ออกจากเทปจากด้านล่าง รัศมีปลาย และ ความเรียบผิว ควบคุมการแตกร้าวของ die บาง
SUS440C ชุบแข็ง · ทังสเตนคาร์ไบด์ฝาและตัวจับ ที่ยึดเข็มหนึ่งหรือหลายเข็ม ในตำแหน่งที่แม่นยำใต้เทป
SUS303 · SUS304ถาดหลายช่อง สำหรับกำหนดตำแหน่งซับสเตรตหรือ header ตลอดขั้นตอน dispensing วางชิ้น และ อบในเตา ตำแหน่งช่องควบคุมที่ ±0.005 mm
อะลูมิเนียม A6061 · สเตนเลสแผ่นราบ ที่มีรูสุญญากาศขนาดเล็กเรียงเป็นแถว สำหรับจับเวเฟอร์ ซับสเตรต หรือ ถาด ความแบนและลายรู ทำด้วยการเจาะไมโคร
อะลูมิเนียม A6061 · สเตนเลสพินสำหรับถ่ายอีพ็อกซี die attach เป็นหยดที่ควบคุมปริมาณได้ และ ตัวจับเข็ม dispensing
SUS303 · ทังสเตนคาร์ไบด์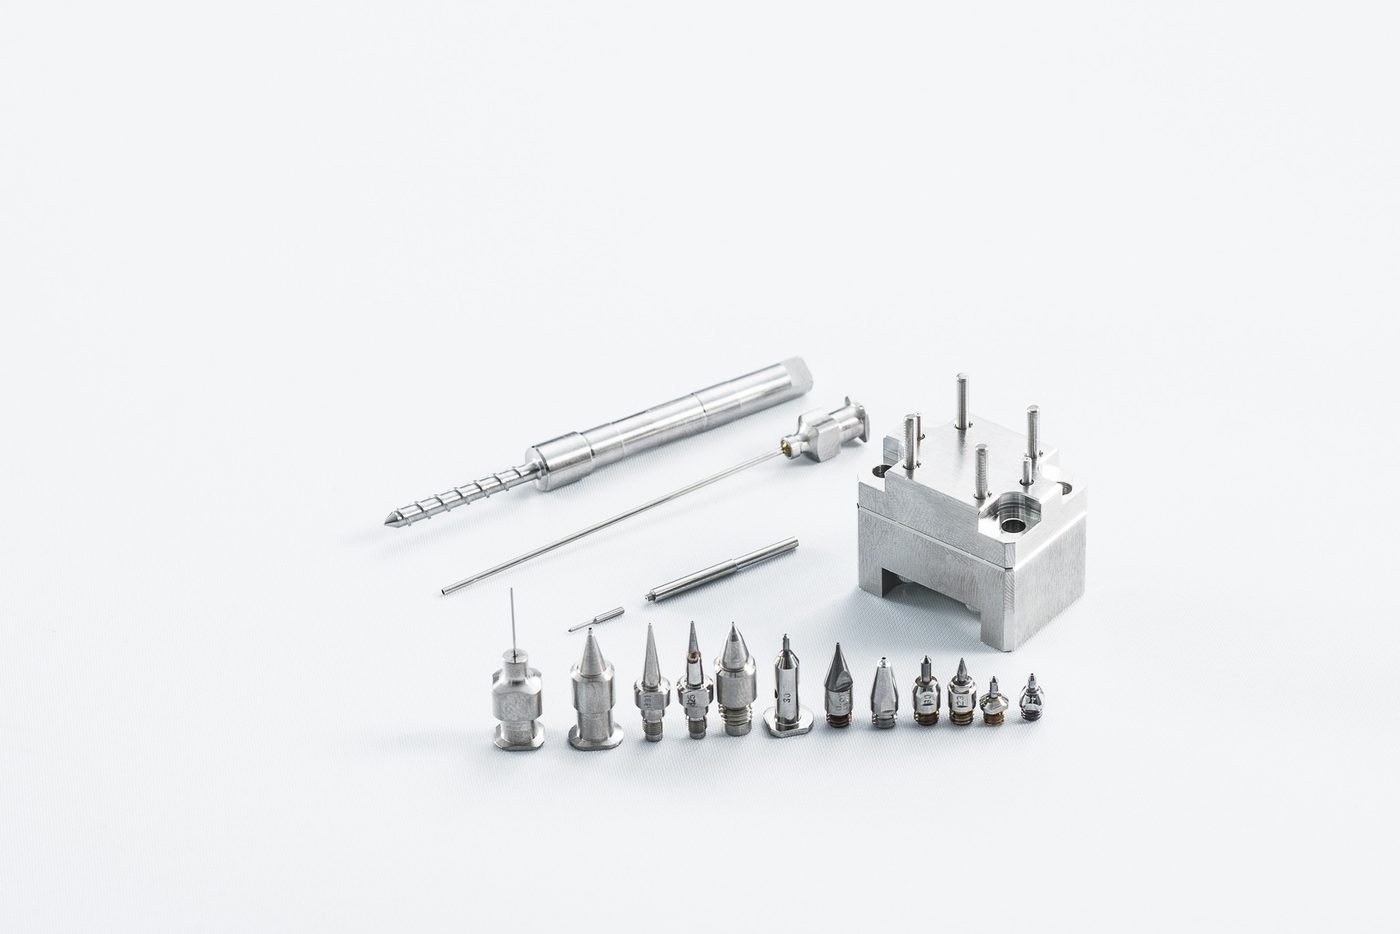
Wire bonding
ลีดเฟรมหรือซับสเตรต ถูกกดยึดกับแท่นให้ความร้อน ขณะบอนด์ลวดทองหรือลวดทองแดง window clamp, heater block insert และ work holder ต้องแบน ไม่มีครีบ และ แข็งพอที่จะทนการกดยึดได้หลายปี
แผ่นชุบแข็ง ที่มีช่องหน้าต่างตัดอย่างแม่นยำ สำหรับกดลีดเฟรมให้แบน รอบ bond pad ขอบช่องคม ไม่มีครีบ ด้วย wire EDM
SKD11 ชุบแข็ง · ทังสเตนคาร์ไบด์ชิ้นแทรกใต้ซับสเตรต ที่นำความร้อน และ รองรับการบอนด์ ความแบนและความขนาน ทำด้วยการเจียระไนผิว
เหล็กเครื่องมือชุบแข็ง · ทังสเตนคาร์ไบด์Fixture สำหรับกำหนดตำแหน่งแพ็กเกจหรือสตริป ใต้หัวบอนด์ พร้อม locating pin ที่ ±0.005 mm
SUS304 · อะลูมิเนียม A6061Hot-bar reflow soldering
แผ่นวงจรยืดหยุ่น (flex) ถูกบัดกรีเข้ากับโมดูลหรือหัว ด้วยปลายให้ความร้อน ที่กดรอยต่อ และ หลอมตะกั่วในพัลส์เดียว ปลายมีเทอร์โมคัปเปิลฝังอยู่ เพื่อให้ตัวควบคุมรักษาโปรไฟล์พัลส์ได้ ความแบนของปลาย และ ตำแหน่งเทอร์โมคัปเปิล เป็นตัวตัดสินคุณภาพรอยต่อ
ปลายกดให้ความร้อน ที่ฝังเทอร์โมคัปเปิลไว้ติดหน้าสัมผัส หน้าสัมผัสเจียระไนให้แบนและขนาน ส่งมอบเป็นชุดประกอบพร้อมสายและปลั๊ก
ทองแดงผสม · เหล็กเครื่องมือชุบแข็ง · PEEK (รุ่นฉนวน)แท่งทองแดงผสม ที่นำกระแสและความร้อนไปยังปลาย พร้อมจุดยึดตามหัวบอนด์
ทองแดงผสมFixture ที่จับ flex และ โมดูล ให้ตรงตำแหน่งใต้ปลาย
อะลูมิเนียม A6061 · PEEK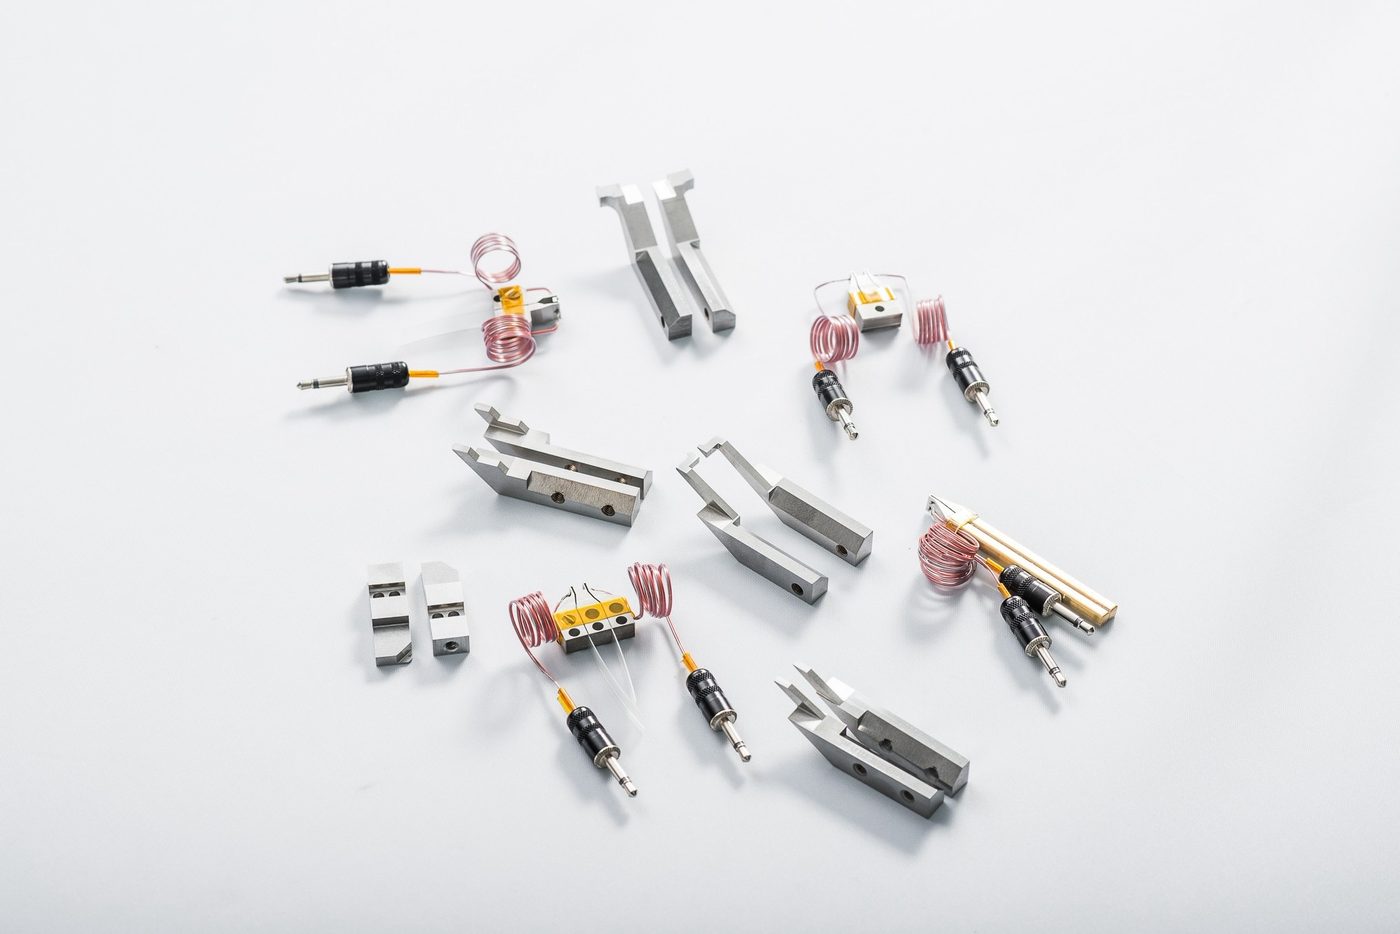
การจัดแนวไฟเบอร์และเลนส์ (โฟโตนิกส์)
ใน optical transceiver หรือ optical sub-assembly (TOSA / ROSA) เลเซอร์ เลนส์ และ ไฟเบอร์ single-mode ต้องจัดแนวให้ตรงกัน ในระดับเศษส่วนของไมครอน แล้วยึดด้วยอีพ็อกซี UV-cure หรือ เชื่อมเลเซอร์ fixture ที่จับแต่ละชิ้น ระหว่าง active alignment คือชิ้นส่วน in-process ที่ต้องการความแม่นยำสูงที่สุดในสายการผลิต
บล็อกชุบแข็ง ที่มีร่องตัว V สำหรับวางไฟเบอร์ 125 µm บนแนวสัมผัสสองเส้น ตำแหน่งและมุมร่อง ตัดด้วย wire EDM ลวดเล็ก แล้วเก็บผิวด้วยการเจียระไน
SUS440C ชุบแข็ง · ทังสเตนคาร์ไบด์ตัวจับที่กดริบบอนไฟเบอร์ 4–16 เส้น ให้แบนและขนาน ระหว่างจัดแนวอาร์เรย์
สเตนเลส · PEEKตัวจับ ferrule เซรามิก Ø1.25 mm (LC) หรือ Ø2.5 mm (SC/FC) ความร่วมศูนย์ของรู ควบคุมบนเครื่องกลึง Swiss-type
SUS303 · ทองแดงผสม · PEEKปลายจับหรือเบ้า ที่จับเลนส์ขนาด 0.5–3 mm ระหว่าง active alignment โดยไม่ทำให้ผิวเป็นรอย
PEEK · สเตนเลสนิ้วจับชุบแข็งเป็นคู่ บนแท่นจัดแนวหลายแกน สำหรับจับ sub-assembly เป็นชิ้นส่วนที่ลูกค้าสั่งมากที่สุดของเรา รูปทรงปากจับควบคุมที่ ±0.002 mm
SUS440C ชุบแข็ง · ทังสเตนคาร์ไบด์เบ้าที่ยึดชุดประกอบที่จัดแนวแล้ว ให้นิ่งระหว่างกาวแข็งตัวใต้แสง UV อะโนไดซ์สีดำได้ตามต้องการ
อะลูมิเนียม A6061 · สเตนเลสตัวจับที่ยึดตัวเรือน TOSA/ROSA และ ปลอกไฟเบอร์ ระหว่างเชื่อมเลเซอร์ มีรุ่นทองแดงผสม สำหรับระบายความร้อน
SUS304 · ทองแดงผสมพินความเที่ยงตรงสูง ที่อ้างอิงทุก fixture เข้ากับ datum ของเครื่อง
SUS440C ชุบแข็ง · ทังสเตนคาร์ไบด์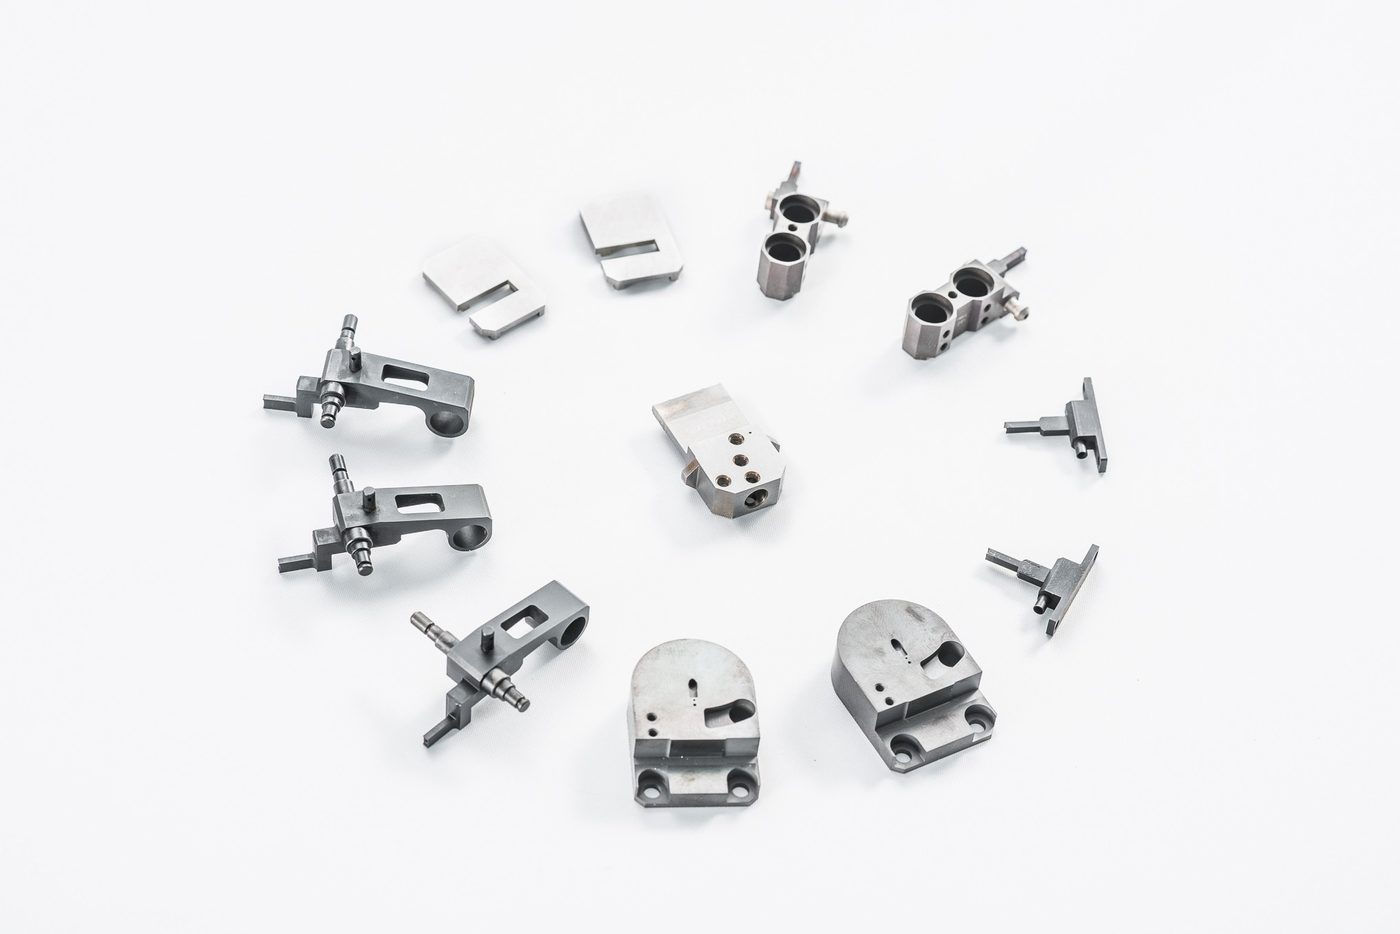
การประกอบและซีลแพ็กเกจ
เมื่อจัดแนวแล้ว ชุดประกอบจะถูกบรรจุลงใน TO-can, butterfly หรือ แพ็กเกจแบบ surface-mount fixture กำหนดตำแหน่งฝาและฐานสำหรับการซีล และ แม่พิมพ์ตัด-ดัดขาแพ็กเกจ
เบ้าที่จับฐานและฝา ให้ตรงตำแหน่ง ระหว่าง seam sealing หรือ การซีลด้วยกาว
SUS304 · อะลูมิเนียม A6061ชุดพันช์และดาย สำหรับตัดและดัดขา header TO-46 / TO-56 คมตัดทำด้วย wire EDM ที่ ±0.002 mm
ทังสเตนคาร์ไบด์ · SKD11เครื่องมือขึ้นรูปฝาโลหะบางและเฟรม
SKD11 · ทังสเตนคาร์ไบด์Test และ burn-in
อุปกรณ์สำเร็จทุกตัว ถูกทดสอบทางไฟฟ้าและทางแสง และ จำนวนมากผ่าน burn-in ที่อุณหภูมิสูง socket และ carrier ต้องกำหนดตำแหน่งชิ้นงานได้ซ้ำ ๆ หลายพันครั้ง โดยไม่ทำให้ขาหรือชิ้นส่วนออปติกสึก
Socket พลาสติกวิศวกรรม สำหรับกำหนดตำแหน่ง TO-can หรือ TOSA เพื่อ probe ตำแหน่งช่อง ±0.01 mm ใช้ PEEK เพื่อความเสถียรต่ออุณหภูมิและขนาด
PEEK · อะลูมิเนียม A6061แผ่นที่มีรูความเที่ยงตรงสูงเรียงเป็นแถว สำหรับใส่ spring probe ลายรูทำด้วยการเจาะไมโคร
PEEK · ทองแดงผสมถาดหลายตำแหน่ง ที่จับอุปกรณ์ตลอดการผ่านเตา burn-in
อะลูมิเนียม A6061 · PEEKบล็อกรับคอนเน็กเตอร์ LC / MPO บนสถานีทดสอบทางแสง ในแนวที่คงที่
อะลูมิเนียม A6061 · สเตนเลสบล็อกทองแดงผสม ที่รักษาอุณหภูมิอุปกรณ์ระหว่างทดสอบ
ทองแดงผสม · อะลูมิเนียม A6061ตัวจับใบมีด cleaver และ จิ๊กขัดหน้า ferrule
SUS440C ชุบแข็ง · SKD11ระบบอัตโนมัติและการลำเลียงวัสดุ
ระหว่างสถานี หุ่นยนต์และสายพาน เคลื่อนย้ายถาด สตริป และ โมดูล end-of-arm tooling และ locator สึกหรอ และ ถูกเปลี่ยนตามรอบ
นิ้วจับสั่งทำพิเศษ สำหรับ parallel gripper ที่จับโมดูล ถาด หรือ สตริป
อะลูมิเนียม A6061 · สเตนเลส · PEEKเบ้าที่อ้างอิงถาด JEDEC เข้ากับ datum ของเครื่อง
อะลูมิเนียม A6061บล็อกและตัวหยุดชุบแข็ง ที่กำหนดตำแหน่งบนสายพานและ indexer
SUS440C ชุบแข็งรางนำและใบมีด สำหรับ feeder แบบ tape-and-reel และ สตริป
สเตนเลส · ทังสเตนคาร์ไบด์วัสดุ และ ค่าพิกัดที่เรารักษาได้
| รายการ | ความสามารถ | หมายเหตุ |
|---|---|---|
| ค่าพิกัดมาตรฐาน | ±0.005 mm | ในกระบวนการที่ระบุ |
| ค่าพิกัดระดับกระบวนการ | ±0.002 mm | Wire EDM, เจียระไนผิว, กลึง Swiss-type 6 แกน |
| ความเรียบผิว | Ra 0.4 | ผิวเจียระไนและเก็บผิว |
| ลวด EDM เล็กสุด | Ø0.1 mm | ตัดลวดเล็กสำหรับร่องแคบและร่องตัว V |
| วัสดุ | ทังสเตนคาร์ไบด์, เหล็กเครื่องมือชุบแข็ง (SKD11, S45C), สเตนเลส (SUS303, SUS440C), เบริลเลียมคอปเปอร์, ทองแดงผสม, อะลูมิเนียม A6061, ซูเปอร์อัลลอย Haynes 230, PEEK และ พลาสติกวิศวกรรม | เราจัดหาวัสดุให้ หรือ ลูกค้าส่งวัสดุมาเอง |
| กระบวนการ | กลึง (รวม Swiss 6 แกน), กัด, wire EDM, sinker EDM, เจียระไน, เจาะไมโคร | ครบทั้ง 6 กระบวนการ ในโรงงานเดียว |
| การตรวจวัด | เครื่องวัดด้วยภาพแบบไม่สัมผัส ความละเอียด 0.5 µm | ตรวจ 100% พร้อมรายงานเมื่อร้องขอ; เครื่องมือวัดสอบเทียบ 80 รายการ |
| ระบบคุณภาพ | ISO 9001:2015 | รับรองตั้งแต่ปี 2000 (URS / UKAS) |
สิ่งที่ควรระบุในแบบ
รายละเอียด 3 ข้อในแบบของท่าน ช่วยให้เสนอราคาได้เร็วขึ้น และ ป้องกันปัญหาที่เราพบบ่อยที่สุดในชิ้นส่วน in-process
ระบุ “burr-free” และ ค่า edge break สูงสุด บนทุกผิวที่สัมผัส die ไฟเบอร์ หรือ ซับสเตรต เราลบครีบภายใต้กล้องขยาย และ แนบภาพถ่ายขอบไปกับล็อตได้
สำหรับปลาย nozzle หน้า clamp และ heater insert ให้ระบุความแบน และ ความตั้งฉากกับรูหรือหน้า datum ผิวเหล่านี้ต้องเจียระไน ไม่ใช่แค่กัด
แจ้งเราหากชิ้นส่วนต้องเข้าพื้นที่ประกอบสะอาด เราล้างอัลตราโซนิก อบแห้ง และ บรรจุถุงแยกชิ้น เพื่อไม่ให้น้ำมันตัดเข้าสู่สายการผลิตของท่าน
ขั้นตอนการสั่งซื้อ
ส่งแบบ (PDF หรือ STEP) พร้อมจำนวน และ กำหนดส่งที่ต้องการ มาที่อีเมลด้านล่าง ขอ NDA ก่อนส่งแบบได้
เราตอบใบเสนอราคาภายใน 3 วันทำการ พร้อมข้อเสนอแนะที่ช่วยลดต้นทุน โดยไม่เปลี่ยนฟังก์ชัน (ถ้ามี)
ชิ้นงานตัวอย่างแรก (first article) ส่งพร้อมรายงานตรวจวัดขนาดครบทุกจุด จากเครื่องวัดด้วยภาพ ระยะเวลาผลิตมาตรฐาน 2–4 สัปดาห์
สำหรับชิ้นส่วนสั่งซ้ำ โปรแกรม Buffer Stock ของเรา เก็บสต็อกชิ้นงานสำเร็จตาม blanket order ของท่าน และ จัดส่งภายใน 1–2 วันเมื่อเรียกใช้
คำถามที่พบบ่อย
รับผลิต nozzle และ collet ทังสเตนคาร์ไบด์หรือไม่
รับครับ ปลายและ collet คาร์ไบด์ ผลิตด้วย EDM และ เจียระไนภายในโรงงาน หน้าปลายเจียระไนให้แบน และ ตั้งฉากกับรูสุญญากาศ
Wire EDM ตัดรายละเอียดเล็กสุดได้เท่าไร
เราใช้ลวดเล็กสุด Ø0.1 mm สำหรับร่องแคบ ช่อง clamp และ ร่องตัว V โดยรักษา ±0.002 mm บนรายละเอียดที่ตัดด้วยลวด
ผลิต test socket และ fixture จาก PEEK ได้หรือไม่
ได้ครับ เรากลึง PEEK และ พลาสติกวิศวกรรมอื่น ๆ เป็นประจำ สำหรับ test socket, pogo-pin holder, burn-in carrier และ lens nest
มีรายงานตรวจวัดให้หรือไม่
ชิ้นงานตัวอย่างแรกทุกชิ้น ส่งพร้อมรายงานตรวจวัดขนาด จากเครื่องวัดด้วยภาพแบบไม่สัมผัส (ความละเอียด 0.5 µm) ตรวจ 100% พร้อมรายงานรายชิ้น ทำได้เมื่อร้องขอ
รับผลิตจำนวนเท่าไร
ตั้งแต่จำนวนต้นแบบไม่กี่ชิ้น จนถึงล็อตผลิตซ้ำ สำหรับชิ้นส่วนสิ้นเปลืองที่สั่งซ้ำทุกเดือน โปรแกรม Buffer Stock เก็บชิ้นงานสำเร็จไว้บนชั้นของเรา ตาม forecast ของท่าน
โรงงานอยู่ที่ไหน
สมุทรปราการ ติดกรุงเทพฯ เราจัดส่งให้โรงงานทั่วประเทศไทย และ ส่งออกไปสิงคโปร์ จีน และ เม็กซิโก
ชื่อชิ้นส่วนข้างต้นเป็นคำเรียกทั่วไปตามกระบวนการ หมายเลขชิ้นส่วน แบบ และ การใช้งานของลูกค้า ไม่ถูกเปิดเผยในทุกกรณี