Engineering Guide · Small Parts Machining
รับผลิตชิ้นส่วนขนาดเล็ก: ทำไม ±0.005 มม. บนชิ้นงาน 1.5 มม. ถึงเป็นคนละเรื่อง
ทุกอย่างที่ทำให้ชิ้นงานกัดยาก ยังใหญ่เท่าเดิมตอนที่ชิ้นงานเล็กลง บทความนี้อธิบายว่าอะไรเปลี่ยนไปเมื่อชิ้นส่วนเล็กกว่าไม่กี่มิลลิเมตร — และผู้ผลิตชิ้นส่วน precision ในไทยคุมค่าความคลาดเคลื่อนบนชิ้นงานพวกนี้อย่างไรจริงๆ
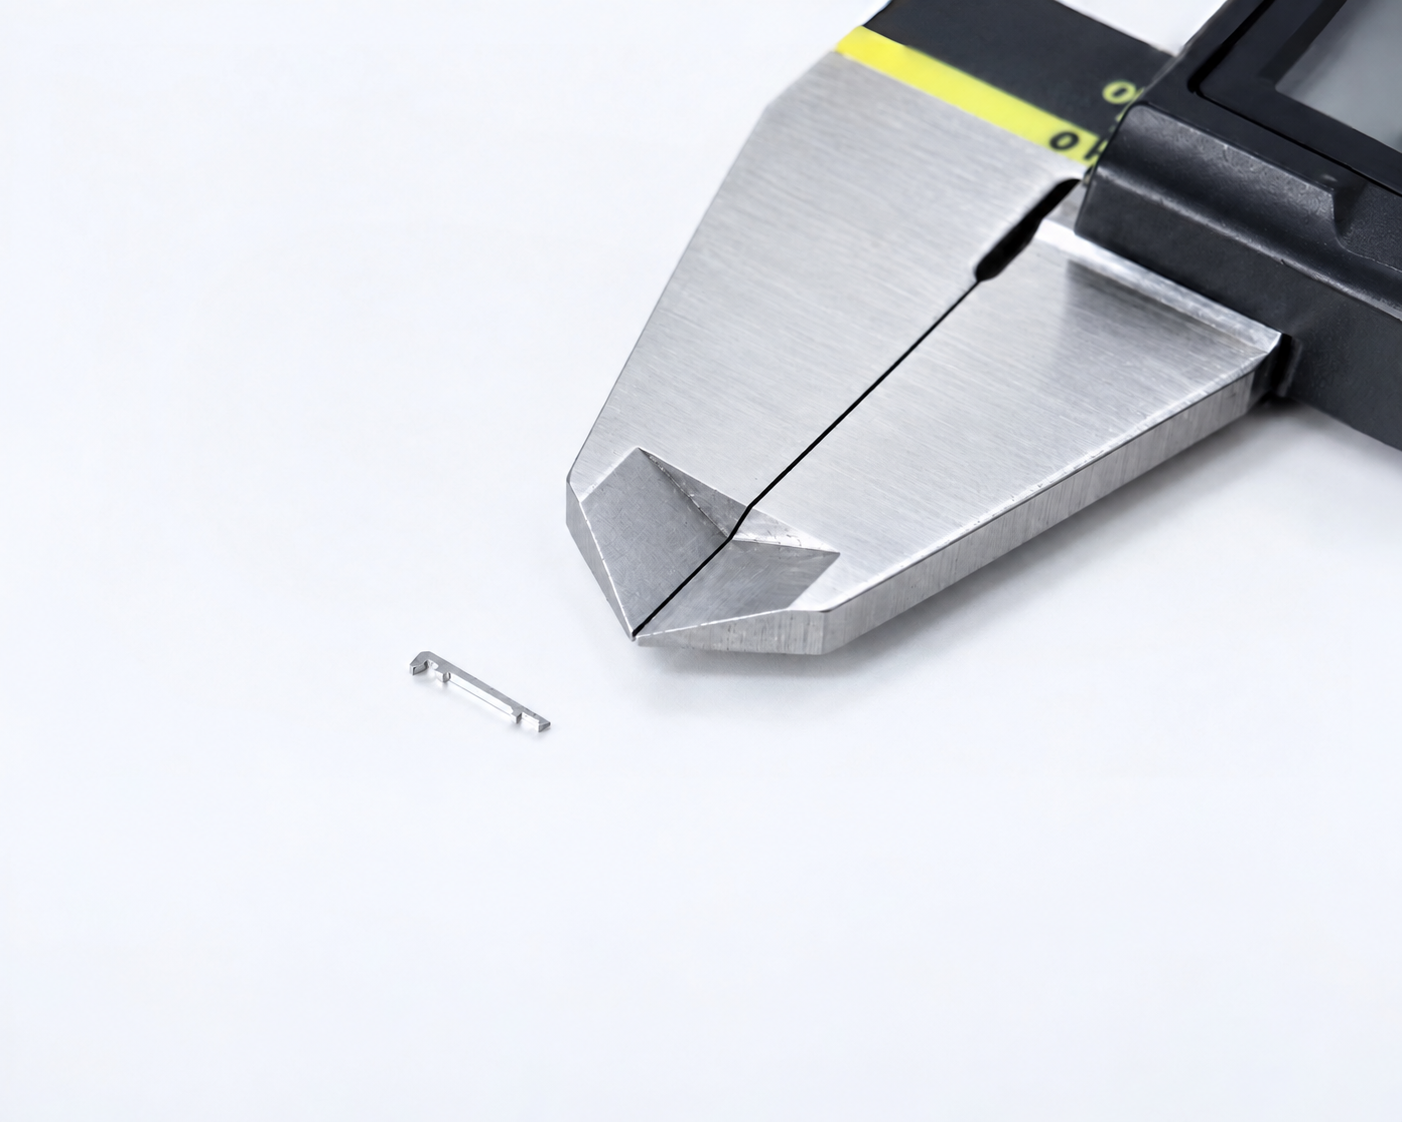
What counts as small
นิยาม “ชิ้นส่วนขนาดเล็ก” “miniature” และ “micro components”
ไม่มีมาตรฐานอุตสาหกรรมกำหนดว่า “เล็ก” เริ่มที่ตรงไหน ในทางปฏิบัติ ชิ้นงาน “เล็ก” เมื่อฟีเจอร์สำคัญของมัน — ไม่ใช่ขนาดรวม — อยู่ในช่วงที่สมมติฐานงานกลึงทั่วไปใช้ไม่ได้: รู Ø0.3 มม. ร่อง 0.2 มม. ผนัง 0.1 มม. รัศมีปลาย 0.05 มม. ขนาดรวมตั้งแต่ไม่กี่มิลลิเมตรถึงราว 100 มม. คำว่า “miniature parts” หรือ “micro components” คือความหมายเดียวกันในภาษาการตลาด วิศวกรมักหมายถึงชิ้นงานที่อยู่ในช่วงเครื่องกลึง Swiss-type หรือจิ๊ก Wire Cut และมีฟีเจอร์ต่ำกว่ามิลลิเมตรเป็นตัวกำหนด
ตัวอย่างในบทความนี้เป็นกลุ่มชิ้นงานที่เราผลิตจริง: machine finger และ pin สำหรับสายประกอบ HDD, lead-cut punch และ die สำหรับงานแพ็กเกจ IC, reflow tip และ solder tip สำหรับ SMT, bush และ guide จาก PEEK, coupling จากทองแดงผสม
Engineering
6 ปัจจัยที่กำหนดงานผลิตชิ้นส่วนขนาดเล็ก
- 01
ทูลงอ (tool deflection)
end mill Ø0.5 มม. งอด้วยแรงที่ทูล Ø10 มม. ไม่รู้สึก และทูลที่งอกัดออกมาเป็นเทเปอร์ ค่า feed ความลึกตัด และระยะยื่นทูลจึงตั้งรายฟีเจอร์ ไม่ใช่รายชิ้น micro-tooling คาร์ไบด์เคลือบผิว ฟลูตสั้น เป็นมาตรฐาน ถ้าแรงตัดยังเป็นปัญหา ฟีเจอร์นั้นย้ายไป Wire Cut หรือ Micro EDM ซึ่งไม่มีแรงกลกระทำกับชิ้นงานเลย
- 02
การจับยึด
ชิ้นงานเล็กจับแน่นไม่ได้ เพราะจะบิดตัว และชิ้นงานที่บิดจะดีดกลับหลังปล่อย เครื่อง Swiss-type แก้ที่ต้นเหตุ: guide bushing ประคองแท่งวัสดุห่างจากจุดตัดไม่กี่มิลลิเมตร pin ยาวบางจึงถูกกัดที่จุดแข็งที่สุดของมันเสมอ งานทรงเหลี่ยมใช้จิ๊กเฉพาะ และเก็บผิวสำคัญบนเครื่องเจียรหลังเอาเนื้อส่วนใหญ่ออกแล้ว
- 03
การขยายตัวจากความร้อน
เหล็กขยายราว 12 ไมครอนต่อเมตรต่อ °C บนชิ้นงาน 20 มม. อุณหภูมิแกว่ง 2 °C = 0.5 ไมครอน ไม่มีนัย แต่ pin ยาวบางร้อนไม่สม่ำเสมอแล้วโก่ง และชิ้นงานที่วัดตอนยังอุ่นจะอ่านค่าโตกว่าจริง ชิ้นงานสำคัญจึงพักให้อุณหภูมิคงที่ก่อนวัด
- 04
ครีบและสภาพขอบ
ครีบ 20 ไมครอนบนงานหล่อชิ้นใหญ่เป็นเรื่องความสวยงาม บนร่อง 0.3 มม. มันปิดร่อง สภาพขอบของชิ้นงานเล็กจึงต้องระบุ ตรวจใต้กล้องจุลทรรศน์ และลบครีบด้วยวิธีที่เลือกตามวัสดุ — สเตนเลสชุบแข็งกับทังสเตนคาร์ไบด์ใช้วิธีเดียวกันไม่ได้
- 05
การวัด
คุม ±0.005 มม. ไม่ได้ถ้ามองไม่เห็น หัววัด CMM ดันชิ้นงานบางให้ขยับ ชิ้นงานเล็กจึงวัดด้วยแสง — บน OGP SmartScope ความละเอียด 0.5 ไมครอน — และ gauge block ไมโครมิเตอร์ ไดอัลเกจ สอบเทียบภายใต้ระบบ ISO 9001
- 06
วัสดุ
ชิ้นส่วนเล็กเสียเพราะสึก ไม่ใช่เพราะหัก จึงทำจากวัสดุแข็ง — และวัสดุแข็งแต่ละตัวตัดตัวเลือกออกไป ทังสเตนคาร์ไบด์ตัดด้วยทูลธรรมดาไม่ได้ สเตนเลส 58–60 HRC ต้องกัดตอนอ่อนแล้วเก็บตอนแข็ง Haynes 230 แข็งตัวขณะตัด วัสดุกำหนดกระบวนการก่อนแบบเสียอีก
Process selection
ชิ้นงานแบบไหน ใช้กระบวนการอะไร
ชิ้นส่วนเล็กแทบไม่เคยจบบนเครื่องเดียว machine finger สำหรับ HDD ทั่วไปต้องกลึง ตัดด้วย Wire Cut ชุบแข็ง เจียร แล้ววัด — 4 กระบวนการ 1 ชิ้น ลำดับคือจุดที่ได้หรือเสียค่าความคลาดเคลื่อนมากที่สุด: ชิ้นงานชุบแข็งและคาร์ไบด์ตัดด้วย Wire Cut หลังชุบ เพราะ Wire Cut กัดเนื้อด้วยไฟฟ้า แรงตัดเป็นศูนย์ การบิดตัวจากการชุบจึงถูกตัดทิ้ง ไม่ใช่ชดเชย
| ประเภทชิ้นงาน | กระบวนการหลัก | เก็บงาน | วัสดุทั่วไป |
|---|---|---|---|
| Pin, เพลา, ชิ้นส่วนรากฟันเทียม | กลึง multi-axis Swiss-type CNC (6 แกน, ±0.002 มม.) | เจียรกลม / เจียรราบ | สเตนเลสชุบแข็ง (กลุ่ม 440C), ไทเทเนียม, BeCu |
| Punch, lead-cut die, frame-cut punch | Wire Cut EDM ลวดเล็กสุด Ø0.1 มม. | เจียรราบ, ขัดเงา, เคลือบผิวเฉพาะทาง | ทังสเตนคาร์ไบด์, SKD11, SKH-51 |
| Machine finger, gripper jaw, ชิ้นส่วน EOAT | Machining center + Wire Cut | ชุบแข็ง, เจียร | สเตนเลสชุบแข็ง, HOLDAX |
| Reflow tip / solder tip | Wire Cut + Micro spot welding | เก็บงานด้วยมือใต้กล้อง | Haynes 230, ทองแดง |
| Bush, guide, ฉนวน | กลึง / กัด | เจียร (โลหะ) · ทูลคม (PEEK) | PEEK, SUS303 |
| รูเล็ก, รูระบาย | Micro EDM drilling Ø0.13–2.0 มม. | — | วัสดุนำไฟฟ้าทุกชนิดรวมคาร์ไบด์ |
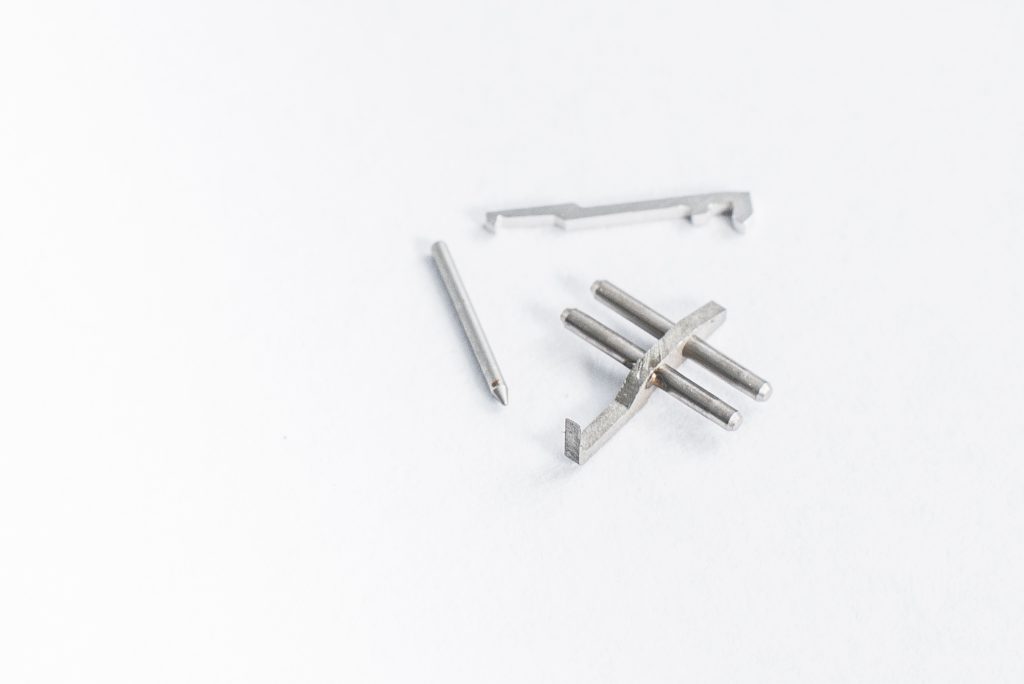
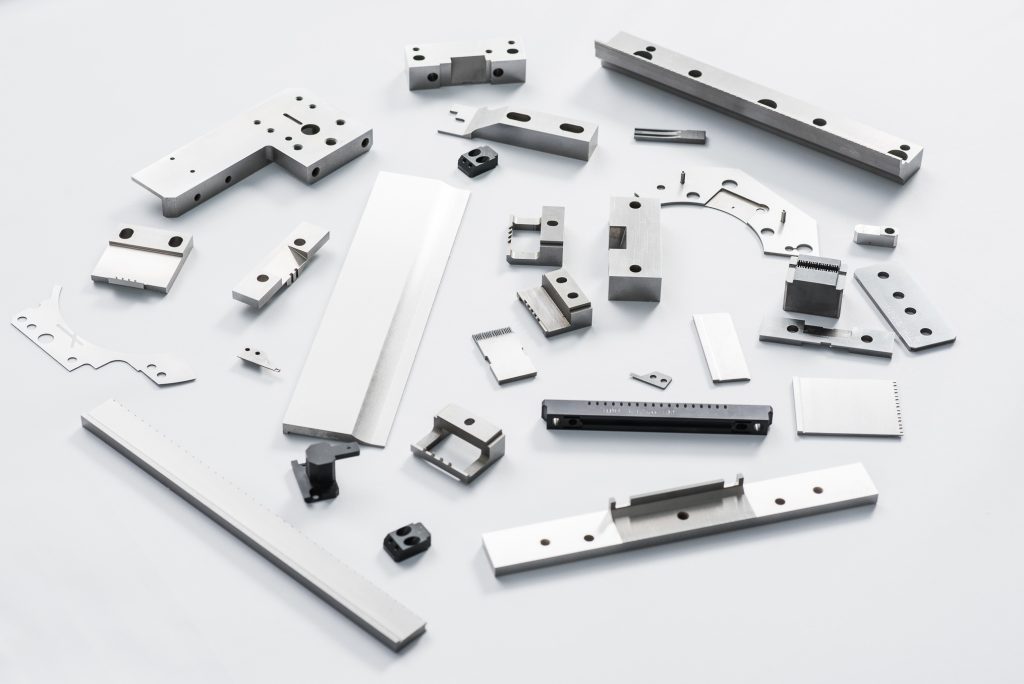
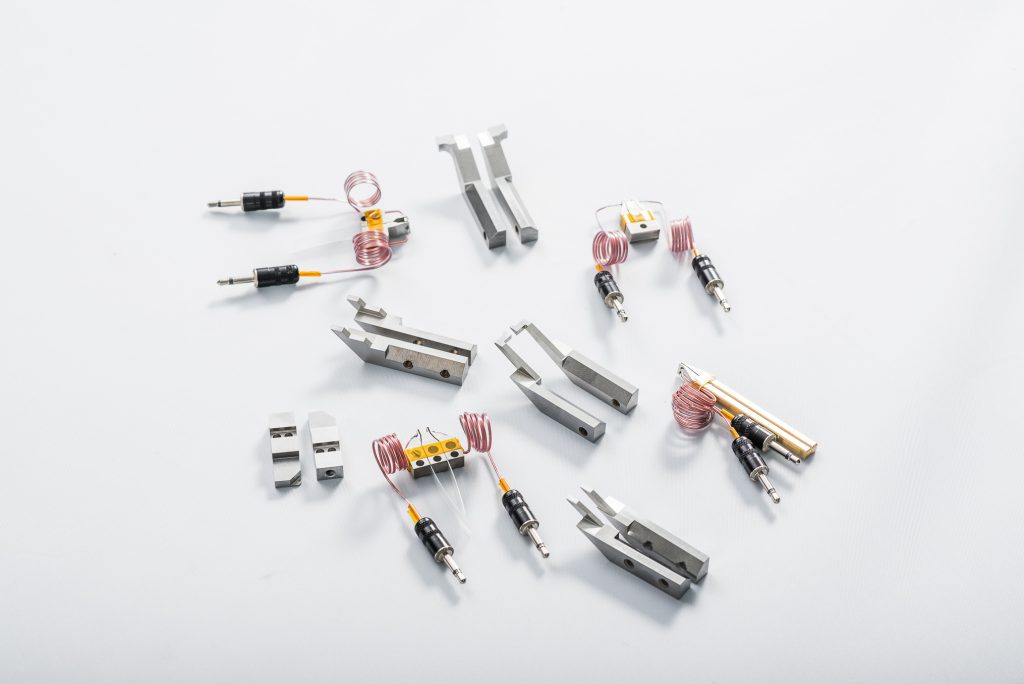
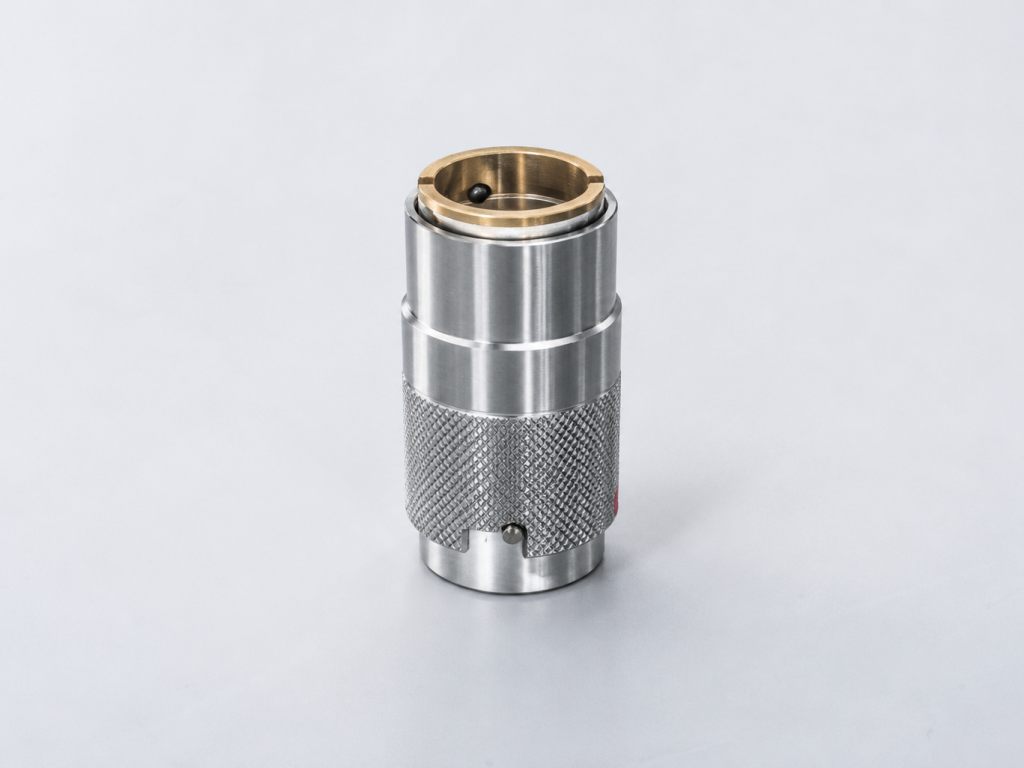
ชุบแข็ง ผิวสำเร็จคุณภาพสูง และการเคลือบผิว การชุบแข็งและอบคืนตัวมาก่อนการเจียรขั้นสุดท้าย การเจียรและขัดนำผิวกำหนดตำแหน่งไปถึง Ra 0.4 ก่อนเคลือบ การเคลือบผิวเฉพาะทาง (specialized coatings — ชั้นทนสึกหรือลดแรงเสียดทานบน punch, pin และชิ้นส่วนสึกหรอ) เป็นขั้นสุดท้าย และมันเพิ่มความหนา แบบจึงต้องระบุว่าขนาดเป็นก่อนหรือหลังเคลือบ
Turning small parts
ทำไมงานกลึงเส้นผ่านศูนย์กลางเล็กเป็นของเครื่อง Swiss-type
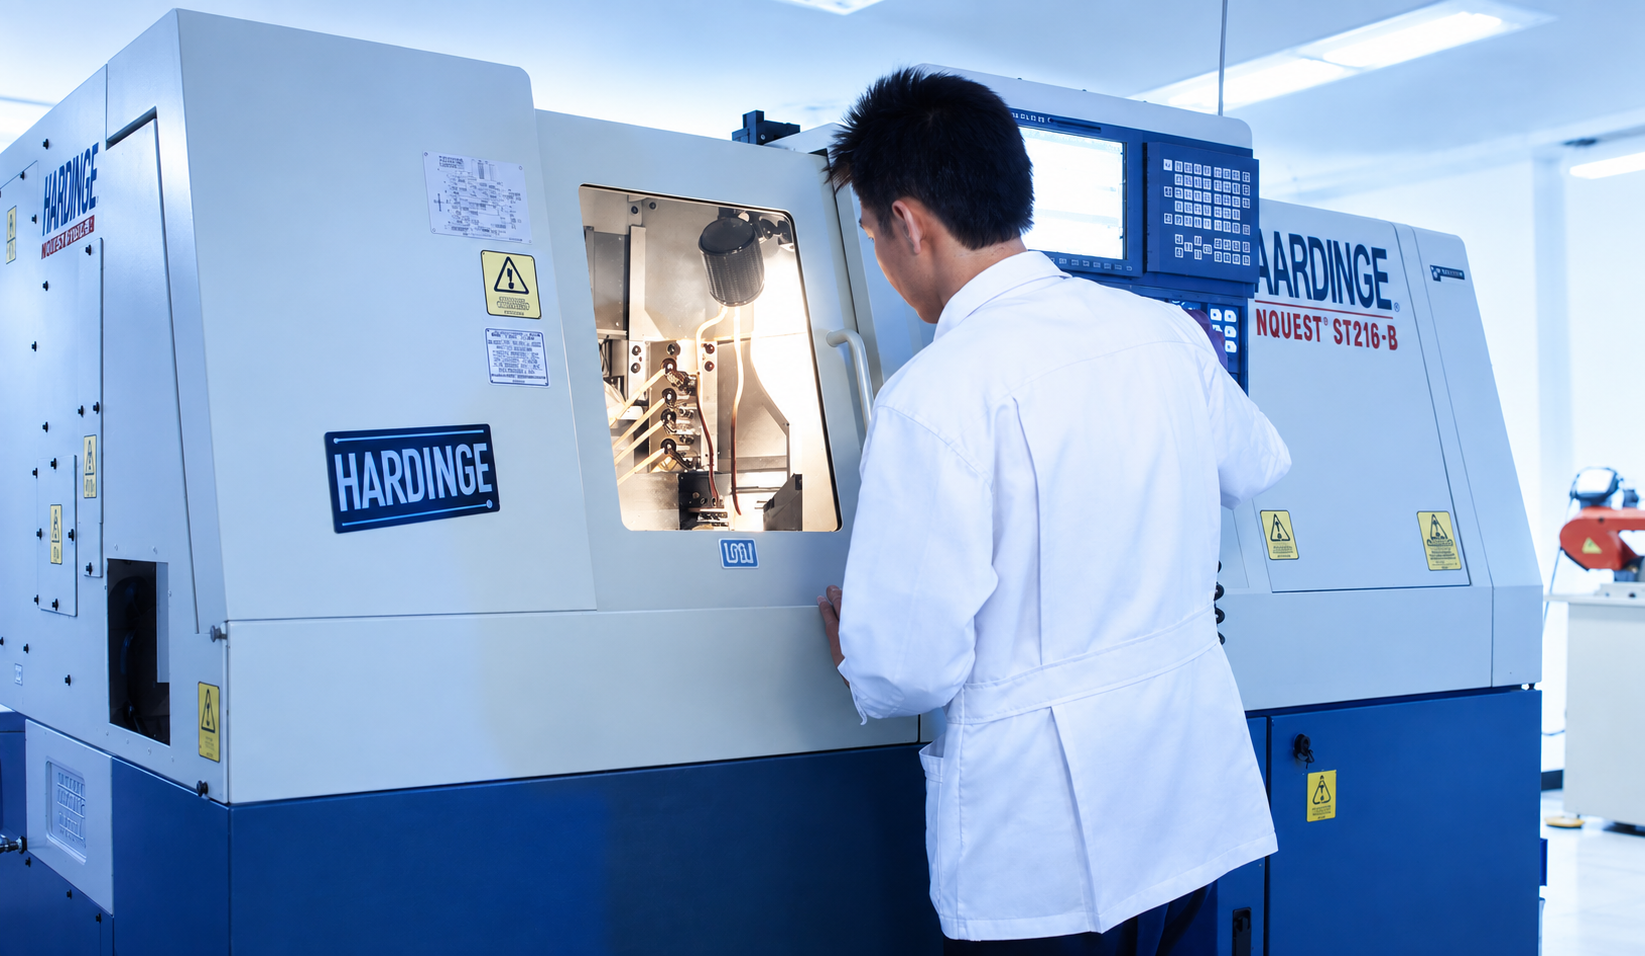
บนเครื่องกลึงธรรมดา ชิ้นงานยื่นออกจากหัวจับและทูลดันมันออก บนชิ้นงาน Ø2 มม. การงอนั้นคือค่าความคลาดเคลื่อนเกือบทั้งหมด เครื่อง Swiss-type ป้อนแท่งวัสดุผ่าน guide bushing และตัดที่หน้า bushing พอดี ระยะที่ไม่มีอะไรรองรับจึงเหลือไม่กี่มิลลิเมตรเสมอไม่ว่าชิ้นงานจะยาวแค่ไหน นี่คือสิ่งที่ทำให้เครื่อง Swiss-type 6 แกนคุม ±0.002 มม. บน pin ยาวบางและชิ้นส่วนรากฟันเทียมได้ พร้อมกัดและกลึงด้านหลังในการตั้งงานเดียวกัน — ไม่ต้องจับใหม่ ไม่มีความคลาดเคลื่อนสะสม เพดานคือขนาดแท่ง: Ø16 มม. บน Hardinge Conquest ST216 ของเรา อ่านเพิ่มที่ งานกลึง Swiss-type CNC
Metrology
วัดสิ่งที่แตะไม่ได้
การวัดแบบสัมผัสตั้งอยู่บนสมมติฐานว่าชิ้นงานไม่ขยับตอนถูกแตะ ต่ำกว่าไม่กี่มิลลิเมตรสมมติฐานนี้พัง: หัววัด CMM แรง 0.1–0.2 N ดัน pin บางให้งอมากกว่าค่าความคลาดเคลื่อนที่กำลังตรวจ ชิ้นงานเล็กจึงวัดด้วยแสง เครื่องวัดแบบ vision อย่าง OGP SmartScope ZIP Lite 250 อ่านได้ 0.5 ไมครอนในแกน X Y Z โดยไม่สัมผัส และ profile projector ตรวจรูปทรงเทียบกับแบบ สิ่งที่ลูกค้าได้รับคือรายงานตรวจวัดมิติสำคัญพร้อมทุกล็อต และรายงานฉบับเต็มรายชิ้นเมื่องานต้องการ
ระบบคุณภาพของโรงงานบริษัทข้ามชาติ — ISO 9001 และสภาพแวดล้อม IATF 16949 หรือ ISO 13485 ในยานยนต์และการแพทย์ — คาดหวังสิ่งนี้พอดี: ข้อมูลวัดจริงรายล็อต เครื่องมือสอบเทียบ สอบกลับได้ ใบรับรอง ISO 9001 ของซัพพลายเออร์คือพื้น รายงานตรวจวัดคือสิ่งที่วิศวกรตรวจรับอ่านจริง
Design for manufacturing
5 การปรับแบบ (design modifications) ที่ลดต้นทุนชิ้นส่วนเล็ก
วิศวกรส่งแบบมาให้เราทุกวัน นี่คือสิ่งที่เราแนะนำให้ปรับบ่อยที่สุด — ทุกข้อคงฟังก์ชันไว้แต่ลดราคาหรือเวลาผลิต และทุกข้อแก้ง่ายที่สุดก่อนเริ่มทำต้นแบบ (rapid prototyping)
- 01
ใส่ค่าความคลาดเคลื่อนเฉพาะที่ฟังก์ชันต้องการ
±0.005 มม. ทุกมิติเพิ่มเวลาตรวจเป็นเท่าตัว ใส่ที่ 2 มิติที่สำคัญจริง ที่เหลือ ±0.02 มม.
- 02
ยอมให้มีรัศมีมุมในของงาน Wire Cut
ลวด Ø0.1 มม. ทิ้งรัศมีอย่างน้อย 0.05 มม. ระบุ “มุมคม” เท่ากับบังคับให้เพิ่มอีกกระบวนการ
- 03
ความลึกรูไม่เกิน 10 เท่าของเส้นผ่านศูนย์กลาง
สำหรับ Micro EDM ลึกกว่านั้นทำได้แต่ช้า และความตรงลดลง
- 04
ระบุผิวสำเร็จรายหน้า
Ra 0.4 บนหน้าเจียรที่ใช้กำหนดตำแหน่งเป็นเรื่องปกติ Ra 0.4 ทุกหน้าของ pin กลึงไม่ปกติ
- 05
ระบุขนาดก่อน/หลังเคลือบ และส่งแบบชิ้นคู่มาด้วย
การเคลือบเพิ่มความหนา และคำถามครึ่งหนึ่งที่เราถามคือชิ้นงานใช้งานอย่างไร — แบบประกอบตอบได้ตั้งแต่ต้น
Sourcing
ชิ้นส่วนเล็กผลิตที่ไหน — และทำไมกำลังเปลี่ยน
ชิ้นส่วน precision ขนาดเล็กเคยถูกนำเข้าโดยปริยาย: จำนวนน้อย กล่องเบา และโรงงานเฉพาะทางอยู่ที่อื่น ตรรกะนี้กำลังกลับด้าน โรงงานบริษัทข้ามชาติ (MNC) ในคลัสเตอร์ HDD เซมิคอนดักเตอร์ ยานยนต์ และการแพทย์ของไทยกำลังย้ายชิ้นส่วนเหล่านี้มาผลิตในประเทศ (near-shoring) กับ local supplier เพื่อ supply chain resilience — ไม่ใช่เพราะชิ้นงานถูกกว่า แต่เพราะ lead time 2 สัปดาห์ชนะรอบนำเข้า 2 เดือน และ blanket PO กับ buffer stock เปลี่ยนซัพพลายเออร์ให้เป็นชั้นวาง JIT: ส่งใน 1–2 วันเมื่อเรียกของ และ inventory cost ย้ายออกจากบัญชีลูกค้า บทสนทนาทางวิศวกรรมสั้นลงด้วย เพราะการปรับแบบและคำถาม DFM ตอบโดยคนที่คุมเครื่อง ในเขตเวลาเดียวกัน
ข้อแม้คือ “local” ช่วยได้ก็ต่อเมื่อซัพพลายเออร์คุมค่าความคลาดเคลื่อนได้จริง ทุกอย่างข้างบนคือสิ่งที่ควรถาม
FAQ
คำถามที่พบบ่อยเรื่องงานผลิตชิ้นส่วนขนาดเล็ก
ชิ้นงานเล็กแค่ไหนที่ยังผลิตได้ ±0.005 มม.
ขนาดฟีเจอร์สำคัญกว่าขนาดชิ้นงาน ขีดจำกัดประจำคือร่อง Wire Cut Ø0.1 มม. รู EDM Ø0.13 มม. และงานกลึง Swiss-type จากแท่งถึง Ø16 มม. แต่ละมิติประเมินแยกตามวัสดุ รูปทรง และวิธีวัด
ทำไมไม่ผลิตชิ้นส่วนเล็กบน machining center 5 แกน
machining center หลายแกนเก่งงานทรงเหลี่ยมซับซ้อน แต่งานกลึงยาวบาง เครื่อง Swiss-type ชนะเรื่องการจับยึด — guide bushing รองรับแท่งที่จุดตัด — และฟีเจอร์บนวัสดุชุบแข็งหรือคาร์ไบด์ Wire Cut ชนะเพราะไม่มีแรงตัดเลย
สเตนเลสชุบแข็งและทังสเตนคาร์ไบด์เก็บขนาดได้ไหม
ได้ สเตนเลสกลุ่ม 440C กัดตอนอ่อน ชุบแข็งถึง 58–60 HRC แล้วเจียรและ Wire Cut เก็บขนาดสุดท้าย คาร์ไบด์ขึ้นรูปด้วย Wire Cut และเจียรหินเพชร
ชิ้นงานเล็กเกินกว่าหัววัด CMM จะวัดได้ วัดอย่างไร
วัดด้วยแสงบนเครื่องวัดแบบ vision ความละเอียด 0.5 ไมครอน โดยไม่แตะชิ้นงาน รายงานตรวจวัดมิติสำคัญแนบไปกับทุกล็อต
เกี่ยวกับผู้เขียน เทคนิค เอ็นเตอร์ไพรส์ แอนด์ เทคโนโลยี เป็นผู้ผลิตชิ้นส่วน precision ในสมุทรปราการ รับผลิตชิ้นส่วนขนาดเล็กวัสดุตัดยากให้สายการผลิต HDD เซมิคอนดักเตอร์ ยานยนต์ อากาศยาน การแพทย์ และระบบอัตโนมัติตั้งแต่ปี 2529 — ISO 9001 ตั้งแต่ปี 2000 ถ้ามีแบบชิ้นงานลักษณะข้างบน ส่งมาขอใบเสนอราคาได้ (3 วันทำการ) หรือดู งานที่เรารับผลิต, หน้า Wire Cut EDM และ Haynes 230